
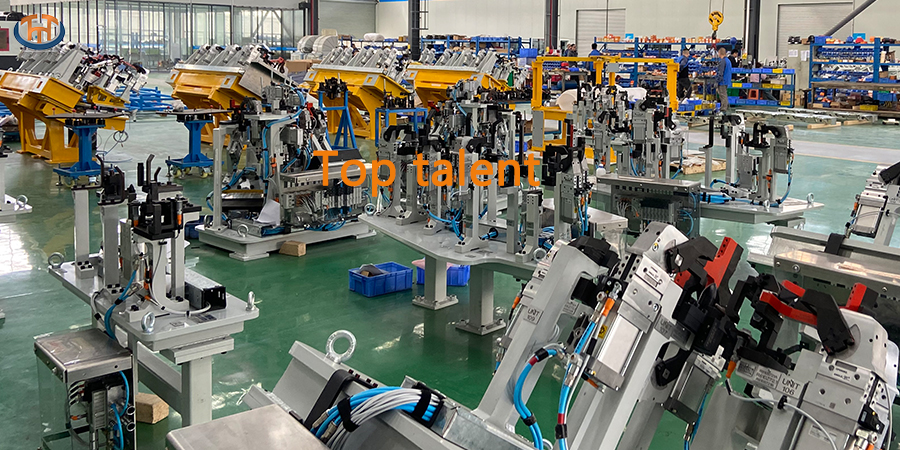
 Во производството и изработката на метал, заварувањето е камен-темелник на структурниот интегритет и издржливоста на безброј производи. Сепак, не сите процеси на заварување се создадени еднакви, а алатките што се користат за олеснување на овие процеси - како што сеопрема за лачно заварувањеитела за заварување на место-се дизајнирани за специфични намени. Иако и двата се неопходни во нивните соодветни примени, тие значително се разликуваат во дизајнот, функционалноста и случаите на употреба. Разбирањето на овие разлики е клучно за оптимизирање на ефикасноста на производството и обезбедување квалитетни заварувања.
Машини за лачно заварување: Прецизност и флексибилност
Заварувачки жици за лачно заварувањесе специјализирани алатки што се користат за држење и позиционирање на работните парчиња за време на процесите на лачно заварување, како што се заварување со заштитен метален лачен заварување (SMAW), заварување со гасен метален лачен заварување (GMAW) или заварување со волфрамски инертен гас (TIG). Овие уреди се дизајнирани да обезбедат компонентите што се заваруваат да останат во правилно порамнување и ориентација во текот на целиот процес. Ова е особено важно за сложени или повеќеделни склопови каде што дури и малите несовпаѓања можат да доведат до дефекти или структурни слабости.
Една од дефинирачките карактеристики на уредите за лачно заварување е нивната прилагодливост. Тие често се изработуваат по мерка за да се прилагодат на специфични геометрии на обработениот дел, што ги прави многу разновидни за уникатни или производствени серии со мал обем. На пример, уредот за лачно заварување може да вклучува прилагодливи стеги, држачи или потпори за обезбедување на делови со неправилна форма. Дополнително, уредите за лачно заварување обично се дизајнирани да издржат висока топлина и прскање генерирани за време на лачно заварување, честопати вклучувајќи материјали отпорни на топлина или заштитни премази.
Машините за лачно заварување исто така играат клучна улога во обезбедувањето повторување. Со држење на деловите во конзистентна положба, тие им овозможуваат на заварувачите да произведат униформни резултати низ повеќе единици. Ова е особено важно во индустрии како што се воздухопловството или автомобилската индустрија, каде што прецизноста е од најголема важност.
Спојки за точкесто заварување: Брзина и конзистентност
Спротивно на тоа, уредите за точкесто заварување се прилагодени за точкесто заварување со отпор, процес што спојува метални површини со примена на топлина и притисок на одредени точки. За разлика од лачното заварување, кое создава континуиран завар по должината на спој, точкестото заварување произведува серија дискретни „точки“ на заварување за да се спојат материјалите. Овој метод најчесто се користи во автомобилската индустрија за склопување компоненти од лим, како што се каросерии на автомобили.
Уредите за точкасто заварување се дизајнирани да ја максимизираат ефикасноста и конзистентноста. Тие обично се состојат од електроди кои ја испорачуваат електричната струја потребна за генерирање на заварот и механизми за примена на потребниот притисок. Уредите често се автоматизирани или полуавтоматизирани, што овозможува брзи производствени циклуси. На пример, во линија за склопување автомобили со голем обем, уредите за точкасто заварување можат да завршат стотици заварувања на час со минимална човечка интервенција.
Една клучна разлика помеѓу уредите за точкесто заварување и уредите за лачно заварување е нивниот фокус на локализирана прецизност. Додека уредите за лачно заварување мора да го прилагодат целиот обработен дел, уредите за точкесто заварување се занимаваат само со специфичните области каде што ќе се применат точките за заварување. Овој локализиран пристап овозможува поголема брзина и ја намалува сложеноста на дизајнот на уредите. Сепак, тоа исто така значи дека уредите за точкесто заварување се помалку разновидни и често се наменети за еден тип на обработен дел или склоп.
Клучни разлики на прв поглед
Намена: Машините за лачно заварување се користат за континуирани процеси на заварување, додека уредите за точкесто заварување се дизајнирани за локализирано, точкесто заварување.
Сложеност на дизајнот: Машините за лачно заварување често се посложени и прилагодливи за да се прилагодат на различни облици на обработениот дел, додека уредите за точкесто заварување се поедноставни и поспецијализирани.
Управување со топлина: Машините за лачно заварување мора да издржат продолжено изложување на висока топлина, додека уредите за точкесто заварување се дизајнирани за кратки, интензивни експлозии на топлина.
Брзина на производство: Уредите за точкесто заварување се оптимизирани за производство со голема брзина и голем обем, додека уредите за лачно заварување се посоодветни за прецизност и флексибилност во апликации со помал обем или по мерка.
Заклучок
И уредите за лачно заварување и уредите за точкасто заварување се неопходни алатки во модерното производство, но тие служат за различни намени. Уредите за лачно заварување се одлични во обезбедувањето прецизност и прилагодливост за сложени или прилагодени задачи за заварување, додека уредите за точкасто заварување даваат приоритет на брзината и конзистентноста за производство во голем обем. Со разбирање на уникатните предности и ограничувања на секоја алатка, производителите можат да ја изберат вистинската алатка за работата, обезбедувајќи оптимални резултати и ефикасни работни процеси. Без разлика дали изработувате уникатен прототип или масовно произведувате автомобилски компоненти, вистинската алатка за заварување може да направи голема разлика.
Време на објавување: 21 февруари 2025 година

.png)
.png)